 |
|
|
|
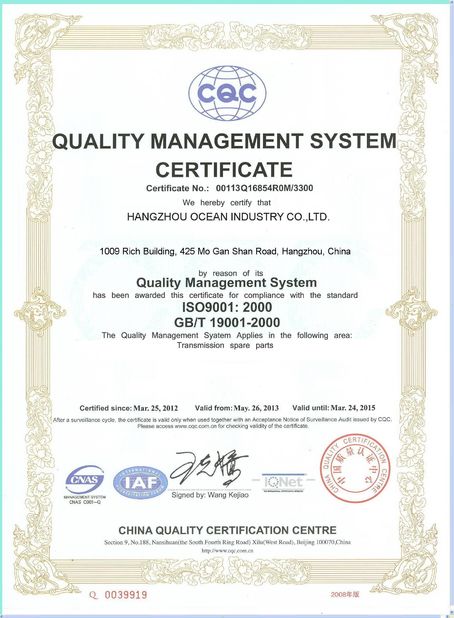
인증
- 제가 지금 온라인 채팅 해요
회사 뉴스
42CrMo 열처리 가이드: 담금질 전 풀림 요구 사항
42CrMo는 풍력 발전 주축, 석유 시추 파이프 조인트, 중장비 기어, 커넥팅 로드 등 열악한 작업 조건에서 작동하는 고성능 부품에 선호되는 재료입니다. 이 합금강은 우수한 종합 기계적 특성을 제공하지만, 대부분의 현장 가공 실패는 하나의 중요한 질문에서 비롯됩니다. 담금질 전에 풀림이 필수인가요?
숙련된 기술자들은 서로 다른 의견을 가지고 있습니다. 일부는 담금질 전 풀림을 주장하고, 다른 일부는 직접 담금질을 지지합니다. 사실, 두 가지 견해 모두 조건부입니다. 공정 선택의 핵심은 원자재 상태 및 후속 가공 절차에 있습니다. 이 글은 42CrMo의 완전한 담금질 및 뜨임 매개변수를 체계적으로 명확히 하고 현장 가공 결함을 피하기 위한 세 가지 일반적인 작업 조건에 대한 표적 풀림 공정을 지정합니다.
1. 42CrMo 담금질 및 뜨임 매개변수 개요
담금질 매개변수
담금질 온도: 830~850°C (대형 단면 공작물의 경우 최대 860°C), 오일 담금질
담금질 후 경도: 51~55HRC
담금질 후 미세 구조: 마르텐사이트 + 소량의 잔류 오스테나이트
뜨임 매개변수
저온 뜨임(150~250°C): 경도 48~52HRC, 높은 경도와 낮은 인성 특징
중온 뜨임(350~500°C): 경도 40~48HRC, 어느 정도 균형 잡힌 강도와 인성
고온 뜨임(뜨임 처리, 500~650°C): 경도 28~36HRC, 최적의 종합 기계적 특성 제공
일반적인 담금질 및 뜨임 강철로서 42CrMo는 산업 생산에서 고온 뜨임과 함께 가장 널리 적용됩니다. 매개변수 선택은 엄격한 암기보다는 실제 작업 조건에 따라 조정되어야 합니다.
2. 42CrMo 담금질 전 풀림 규칙: 3가지 작업 조건 및 표준 공정
풀림은 42CrMo에 대한 의무적인 담금질 전 공정이 아닙니다. 공정 선택은 공작물 성형 방법 및 가공 흐름에 의해 결정되며, 이는 균열 및 변형 결함을 피하는 핵심입니다.
조건 1: 단조 부품 — 거친 가공 전에 풀림이 필수입니다.
풍력 발전 주축 및 중장비 기어와 같은 대부분의 대형 42CrMo 하중 지지 부품은 단조로 제조됩니다. 단조 공정은 불균일한 결정립 구조를 유발하고 공작물 내부에 막대한 잔류 내부 응력을 축적합니다.
풀림되지 않은 단조품의 직접적인 거친 가공은 절단 응력을 단조 잔류 응력에 중첩시켜 후속 가공 및 서비스에서 공작물 변형을 초래합니다. 사전 풀림 없이 직접 담금질하면 열 응력이 더욱 중첩되어 담금질 균열 위험이 크게 증가합니다.
따라서 모든 42CrMo 단조품은 거친 가공 전에 풀림 또는 노멀라이징을 거쳐야 합니다. 이 공정은 잔류 응력을 제거하고, 결정립 구조를 균일하게 하며, 재료 경도를 낮추고, 절삭 성능을 향상시켜 부드러운 가공을 가능하게 합니다.
조건 2: 냉간 헤딩/냉간 인발 부품(고강도 볼트, 핀) — 냉간 성형 전에 풀림이 필수입니다.
42CrMo 원자재는 높은 고유 경도와 제한된 소성을 가지고 있습니다. 냉간 헤딩 또는 냉간 인발 전에 풀림을 생략하면 냉간 가공된 공작물에 표면 주름, 균열 등의 결함이 쉽게 발생하고 금형 마모 및 손실이 심각하게 증가합니다.
사전 냉간 성형 풀림은 42CrMo 재료를 연화시키고, 소성 변형 성능을 최적화하며, 안정적이고 효율적인 냉간 가공을 보장하며, 고강도 패스너 및 핀 부품의 대량 생산에 필수적인 공정입니다.
조건 3: 직접 담금질 및 뜨임 처리된 부품 — 사전 풀림이 필요하지 않습니다.
자격을 갖춘 42CrMo 원자재로 제작되어 직접 담금질 및 뜨임 처리가 예정된 공작물의 경우 사전 풀림은 전혀 필요하지 않습니다.
담금질 중 830~850°C의 가열 공정은 원자재의 약간의 잔류 응력을 완전히 방출하고 오스테나이트 재결정 및 결정립 재구성을 완료할 수 있습니다. 추가적인 풀림은 불필요하게 에너지 소비를 증가시킬 뿐이며, 부적절한 풀림 공정은 결정립 조대화를 유발하고 공작물 기계적 특성을 저하시킬 수 있습니다.
사전 조건: 원자재는 심각한 성분 편석, 단조 과열 또는 결정립 조대화 없이 균일한 구조를 가지고 있습니다. 과열되거나 조대화된 원자재의 경우, 미세 구조를 조정하기 위해 먼저 노멀라이징이 필요합니다.빠른 선택 요약
거친 가공 전 단조품 → 풀림 필요
- 냉간 헤딩/냉간 인발용 공작물 → 풀림 필요
- 직접 뜨임용 자격을 갖춘 원자재 → 사전 풀림 불필요
- 3. 왜 뜨임이 42CrMo에 최적의 공정 조합인가
담금질된 42CrMo는 단단한 마르텐사이트 미세 구조를 형성하지만, 매우 취약하여 하중 지지 부품에 직접 사용할 수 없습니다.
저온 뜨임은 높은 표면 경도를 유지하며 낮은 인성 요구 사항을 가진 작은 내마모성 부품에만 적합합니다. 중온 뜨임은 인성을 향상시키지만 중장비 부품의 종합적인 성능 요구 사항을 충족하지 못합니다.
이것이 바로 뜨임된 42CrMo가 교대 하중 및 충격 하중을 받는 풍력 발전 주축, 중장비 커넥팅 로드 및 기어와 같은 핵심 부품에 첫 번째 선택인 이유입니다. 요약하자면, 저온 뜨임은 "단단하지만 취약한" 반면, 고온 뜨임은 강도와 인성의 완벽한 균형을 달성합니다.
42CrMo와 35CrMo는 작업장 생산에서 자주 대체되지만, 그 실제 성능 격차는 원소 조성 차이에 의해 결정되는 명백한 차이가 있습니다.
동일한 단면 크기에서 42CrMo는 35CrMo보다 더 높은 강도, 더 나은 담금질성 및 더 안정적인 종합 성능을 가지고 있습니다. 실제 선택에서 42CrMo는 중하중 및 대형 단면 부품에 선호되는 반면, 35CrMo는 생산 비용을 제어하기 위해 저하중 시나리오에 더 적합합니다.
표준 42CrMo 공정: 830~850°C에서 오일 담금질(담금질 후 51~55HRC); 경도 및 인성 요구 사항에 따라 세 가지 뜨임 온도 범위가 선택됩니다.
- 고온 뜨임(뜨임 처리)은 뜨임 소르바이트를 생성하여 42CrMo에 우수한 종합 기계적 특성을 부여하며, 이는 중장비 전송 부품에 최적의 공정입니다.
- 42CrMo 열처리 의 핵심은 엄격한 매개변수 암기가 아니라, 원자재 상태 및 가공 흐름과 결합된 유연한 공정 조정으로, 변형, 균열 및 성능 실패 결함을 완전히 피하는 것입니다.
선술집 시간 : 2026-08-19 09:50:47
>> 뉴스 명부
연락처 세부 사항
Hangzhou Ocean Industry Co.,Ltd
담당자: Mrs. Lily Mao
전화 번호: 008613588811830
팩스: 86-571-88844378